
Объем
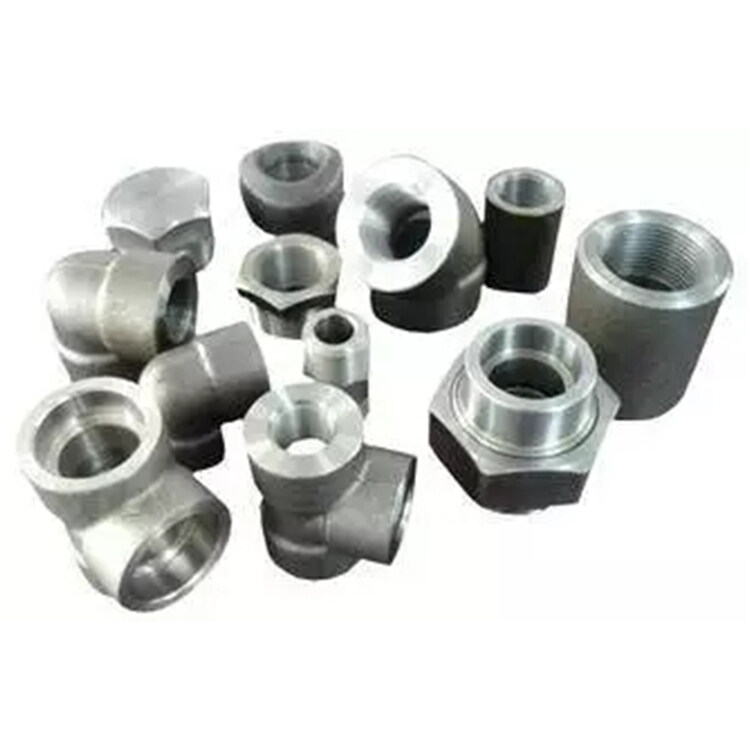
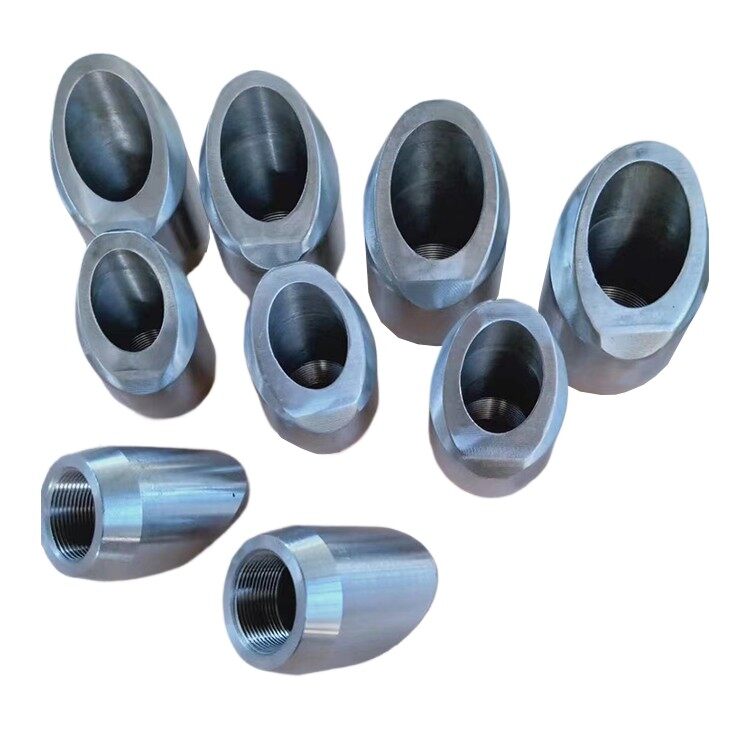
Кованые фитинги ASTM A105 и кованые фитинги ASME SA105 охватывают бесшовные кованые компоненты трубопроводов из углеродистой стали для использования в системах под давлением при эксплуатации в условиях окружающей среды и высоких температур.
В объем поставки входят фланцы, фитинги, клапаны и различные другие детали, заказываемые по размерам заказчика или в соответствии с отраслевыми стандартами, такими как спецификации MSS, ASME и API.
Поковки по этой спецификации ограничены 10,000 фунтами.
Сварка
Эти компоненты можно сваривать. Процедуры сварки должны соответствовать разделу IX Кодекса ASME по котлам и сосудам под давлением.
Термическая обработка
Термическая обработка не является обязательным требованием, за исключением фланцев выше класса 300, фланцев специальной конструкции, где расчетное давление или расчетная температура неизвестны, а также для изделий размером более 4" NPS и выше класса 300. Если требуется термическая обработка, то применяются следующие методы: отжиг, нормализация, нормализация с отпуском, нормализация с закалкой и отпуском.
Ковка
Этот сплав куется при температуре от 1700 до 2200 градусов по Фаренгейту, после чего подвергается закалке и отпуску.
Отжиг
Кованые детали охлаждаются до температуры ниже 1,000 градусов по Фаренгейту, а затем снова нагреваются до температуры от 1550 до 1700 градусов по Фаренгейту. Затем следует медленное охлаждение в печи.
Химический состав
|
Элемент |
Состав %, Примечание C |
|
Углерод |
.35 макс. |
|
Марганец |
.60-1.05 |
|
Фосфор |
.035 макс. |
|
Сера |
.040 макс. |
|
Кремний |
.10-35 |
|
Медь |
.40 макс, примечание А |
|
никель |
.40 макс, примечание А |
|
Хром |
.30 макс, примечание А,Б |
|
Молибден |
.12 макс, примечание А,Б |
|
Ванадий |
.08 макс, примечание А |
|
Примечание А – Сумма меди, никеля, хрома, молибдена и ванадия не должна превышать 1.00% |
|
Механические свойства
|
Растяжение |
70 кфунтов на кв. дюйм, мин. |
|
Выход, примечание А |
36 тыс.фунтов/кв.дюйм, мин. |
|
Удлинение в 2 дюйма, базовый минимум для стенки 5/16″ и более, испытание на разрыв |
30% |
|
Твёрдость |
187 HBW макс. |
|
Примечание A – Определяется либо методом смещения {{0}}.2%, либо методом расширения под нагрузкой на 0,5%. Доступны другие методы испытаний, перечисленные в A105. |
|
Справочные документы
- Спецификация A266/A266M для поковок из углеродистой стали для компонентов сосудов высокого давления
- Спецификация A675/A675M для стальных прутков, углеродистых, горячедеформированных, специального качества, механические свойства
- A696 Технические условия на прутки из углеродистой стали, горячедеформированные или холоднодеформированные, специального качества, для компонентов напорных трубопроводов
- Технические условия A788/A788M на стальные поковки, общие требования
- A961/A961M Технические условия на общие требования к стальным фланцам, кованым фитингам, клапанам и деталям для трубопроводов
- Стандарт MSS – Стандарт SP 44 для фланцев стальных трубопроводов
- B16.5 Стандарты размеров для фланцев стальных труб и фланцевых фитингов
- B16.9 Фитинги из кованой стали для стыковой сварки
- B16.11 Фитинги из кованой стали, сварные враструб и резьбовые
- B16.34 Клапаны фланцевые, резьбовые и под приварку


